
Resumen clave para la industria (Key Takeaways):
- Concentración del sector: En 5 años, unas 85 almazaras procesarán más del 40% de la aceituna en España y Portugal, mientras que más de 200 instalaciones deberán reconvertirse o integrarse.
- Brecha de costes fijos: El coste de molturación oscila entre 0,07 €/kg y 0,30 €/kg; la capacidad ociosa e ineficiencias operativas son el mayor riesgo financiero.
- Digitalización 4.0: La competitividad ya no depende del tamaño teórico, sino del control en tiempo real (SCADA/MES), la automatización en recepción de patio y la gestión eficiente del coste por kilo.
- Vías de adaptación: Especialización en alta gama, centros de recepción inteligentes, alianzas de escala y valorización integral de subproductos (orujo, hueso).
La industria oleícola en España y Portugal se enfrenta a un punto de inflexión sin retorno. Los datos del sector, respaldados por estudios como el de Juan Vilar Consultores Estratégicos, señalan una concentración estructural acelerada: en los próximos cinco años, un grupo selecto de apenas 85 almazaras podría llegar a molturar más del 40% de toda la aceituna de la Península Ibérica. Como contrapartida, más de 200 instalaciones deberán integrarse, reconvertirse en centros de recepción o cesar su actividad.
En un entorno donde España y Portugal concentran cerca del 65% de la producción mundial de aceite de oliva, la supervivencia y la rentabilidad ya no dependen únicamente del volumen bruto ni de la capacidad nominal de la maquinaria. El verdadero factor crítico es la gestión del coste total por kilo molturado y el control en tiempo real del proceso.
2.219 almazaras en la Península: la paradoja del tamaño y la capacidad ociosa
Actualmente operan en el mercado peninsular 2.219 almazaras (1.047 de economía social y 1.172 industriales). Sin embargo, el volumen real procesado muestra una brecha gigantesca: solo unas 60 instalaciones —un modesto 2,25% del total— procesan más de 50 millones de kilos por campaña.
Esta disparidad evidencia un problema estructural: el peligro de la capacidad ociosa. Una planta de gran tamaño pero sobredimensionada, con cuellos de botella en la recepción o con paradas no planificadas, soporta una carga de costes fijos insostenible.
El abanico de costes de molturación se sitúa entre los 0,07 € y los 0,30 € por kilo. En un sector con márgenes ajustados, esta diferencia de 0,23 €/kg no solo condiciona la rentabilidad, sino que determina hacia qué almazara decidirá el agricultor entregar su cosecha.
El coste por kilo real: por qué la tecnología 4.0 marca la diferencia
Evaluar una inversión industrial por su «máximo teórico de kilos por hora» es un error del pasado. La competitividad actual requiere analizar la utilización real de los activos, la rapidez en la descarga, la preservación de la calidad del fruto y el rendimiento del conjunto de la actividad.
Es aquí donde la transformación digital y el control de procesos pasan de ser una opción a convertirse en la palanca principal de supervivencia:
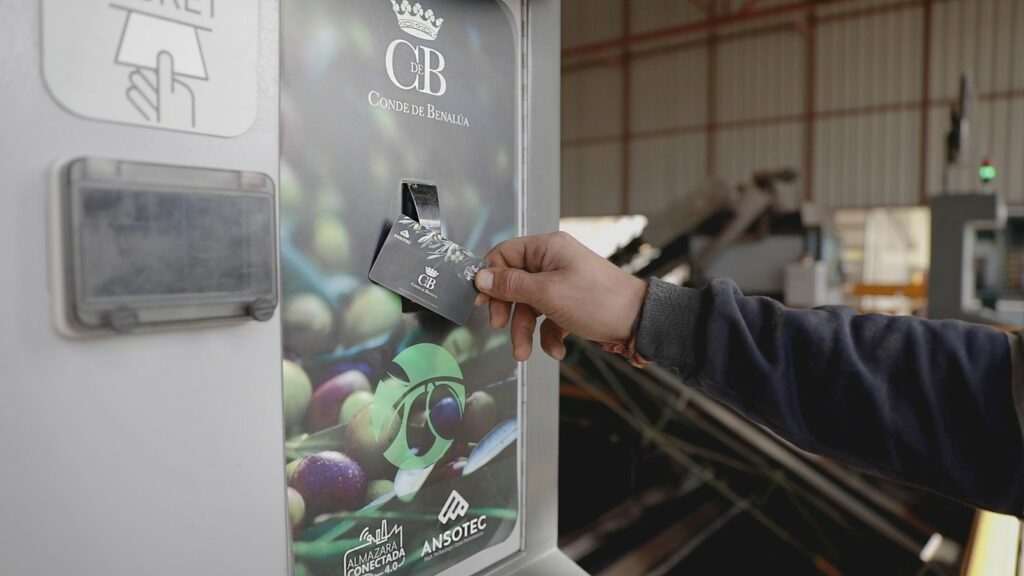
- Digitalización y automatización de la recepción: Reducir los tiempos de espera en el patio mediante sistemas automatizados de pesaje, muestreo y clasificación evita la degradación de la aceituna y optimiza la capacidad de molturación diaria.
- Control de proceso e integración SCADA/MES: Supervisar en tiempo real variables críticas (tiempos de batido, temperaturas, adición de agua, centrifugación) permite maximizar el agotamiento del orujo y garantizar la calidad del aceite extraído sin desperdiciar recursos energéticos.
- Trazabilidad integral y captura de datos: Convertir los datos operativos de cada lote en información analítica inmediata permite tomar decisiones antes de que el coste fijo de la campaña se descontrole.
| Criterio de Evaluación | Almazara Vulnerable / Tradicional | Almazara Conectada 4.0 |
|---|---|---|
| Coste de Molturación | Alto (hasta 0,30 €/kg) | Optimizado (desde 0,07 €/kg) |
| Gestión del Patio y Recepción | Colas de espera, muestreo manual y pérdida de calidad del fruto. | Recepción automatizada, muestreo en línea y pesaje sin fricción. |
| Control de Proceso | Ajustes empíricos o manuales; paradas no planificadas. | Supervisión SCADA/MES en tiempo real (temperaturas, batido, rendimiento). |
| Integración de Datos | Aislamiento entre maquinaria, laboratorio y oficina (ERP). | Conectividad total: Planta de producción integrada con ERP e Inteligencia de Negocio. |
| Trazabilidad y Calidad | Registro manual reactivo al finalizar la jornada. | Trazabilidad automatizada lote a lote, desde el patio hasta el depósito. |
Insight clave para la industria: La escala solo es eficiente si está respaldada por automatización y datos. Una almazara mediana altamente automatizada, con líneas adaptables a distintos tipos de fruto y costes operativos optimizados, es sustancialmente más competitiva que una gran planta con tecnología obsoleta e interrupciones constantes.
Contenido relacionado en vídeo: Aprende cómo la unificación de datos y la estrategia transforman la rentabilidad industrial en el nuevo episodio de nuestro live podcast: «De fábrica tradicional a industria rentable: estrategia, datos y ROI», con Javier de Miguel (TopMinds) y Luis Alberto Guzmán (Ansotec).
Las cuatro vías de adaptación para la almazara del futuro
Frente a la reconfiguración del mapa oleícola, las instalaciones deben adscribirse a una estrategia industrial clara:
- Especialización y alta gama: Orientada a aceites tempranos, ecológicos o monovarietales. Exige una ingeniería de proceso impecable desde la recepción hasta el almacenamiento inerte para conservar polifenoles y perfiles organolépticos.
- Reconfiguración funcional (Centros de recepción inteligentes): Instalaciones que abandonan la molturación para convertirse en puntos logísticos automatizados. Envían el fruto a plantas de alta eficiencia en un radio de 15 a 20 km, manteniendo la atención al agricultor pero eliminando costes industriales duplicados.
- Integración y escala sostenible: Grupos que unifican volúmenes y comparten infraestructuras de control, almacenamiento y comercialización bajo plataformas digitales comunes.
- Valorización integral de coproductos: Transformación de subproductos (hueso, orujo, alperujo) en corrientes de valor energético u orgánico. La gestión de sólidos y la economía circular mejoran la cuenta de resultados global de la planta.
De la intuición a la planta conectada: la propuesta de Ansotec
En Ansotec acompañamos al sector oleícola en su transición hacia la Industria 4.0. Como especialistas en el desarrollo de soluciones integrales de Ingeniería, Control, Sistemas e Inteligencia Operativa, ayudamos a las almazaras a transformar sus plantas en centros de alta eficiencia energética y operativa.
Desde la automatización avanzada del manejo de sólidos y recepción de fruto hasta la implantación de plataformas MES y control en tiempo real, nuestras soluciones permiten a las almazaras reducir el coste por kilo molturado, eliminar cuellos de botella y asegurar una trazabilidad total «del patio al depósito».
El futuro del sector oleícola no se medirá por cuántos kilos es capaz de molturar sobre el papel, sino por la precisión, eficiencia y profesionalización con la que gestione cada kilogramo que entra por su báscula. Contacta ahora con Ansotec para mejorar la eficiencia de tu planta.
Preguntas frecuentes sobre la reorganización del sector oleícola
¿Por qué se prevé la reestructuración o cierre de cientos de almazaras en los próximos años?
Debido a la baja utilización de sus activos y a los elevados costes fijos por kilo molturado. Las plantas que no logran escala ni especialización operan con costes de hasta 0,30 €/kg, lo que resulta insostenible frente a instalaciones automatizadas que procesan grandes volúmenes a 0,07 €/kg. Como analizamos en el Episodio 3 del podcast de Ansotec con Juan Vilar, la tecnología es la única garantía de supervivencia ante esta concentración.
¿Qué diferencia a una almazara grande tradicional de una planta verdaderamente eficiente?
Una planta grande pero no automatizada puede sufrir cuellos de botella en la recepción del fruto y paradas no planificadas en fábrica que disparan el coste unitario. La verdadera eficiencia proviene del control de procesos en tiempo real, adaptabilidad a distintos tipos de aceituna y la toma de decisiones basada en datos de planta.
¿Cómo ayuda la tecnología Industria 4.0 a integrar la maquinaria con la gestión de la empresa?
A través de sistemas MES y SCADA que conectan las líneas de molturación directamente con el ERP de la almazara. Esto elimina el registro manual en papel, optimiza el control de mermas y asegura la trazabilidad exacta del aceite en tiempo real. Un caso de éxito representativo es el de la Almazara Conde de Benalúa (Episodio 1 del Podcast).
¿Qué alternativas tienen las almazaras de menor tamaño que no pueden competir únicamente por volumen?
Tienen tres vías principales: la especialización en aceites de alta gama/ecológicos, la reconfiguración funcional como centros logísticos de recepción inteligente de fruto, o la integración en grupos empresariales o cooperativas de segundo grado para compartir infraestructuras industriales y de comercialización.
¿Quieres estar al día sobre estrategia operativa y rentabilidad industrial?
Únete al podcast de Ansotec. Analizamos junto a líderes del sector las macrotendencias, casos de éxito reales y tecnologías que transforman fábricas tradicionales en industrias rentables.
Ver todos los episodios y suscribirse